
 2026/10/20 13:15:28
管理员
行业问题
高混合低批量生产的难点不只是单批数量少,而是型号多、换线频繁、物料共用和资料变化同时发生。若准备工作不足,设备等待、缺料和错料会迅速拉低整体效率。
技术解析
柔性生产需要把换线前的工作前移:按工单准备物料、核对替代关系、预配供料器、检查程序版本和钢网状态。通过分区管理常用物料与标准化上料规则,可减少现场寻找和重复确认。
工艺流程
生产排程应综合交期、板型、面数、器件类型与测试资源,而不是只按订单先后排列。换线后先做首件并利用SPI、AOI确认关键风险;出现异常时及时关联物料、设备和程序信息,避免影响后续批次。
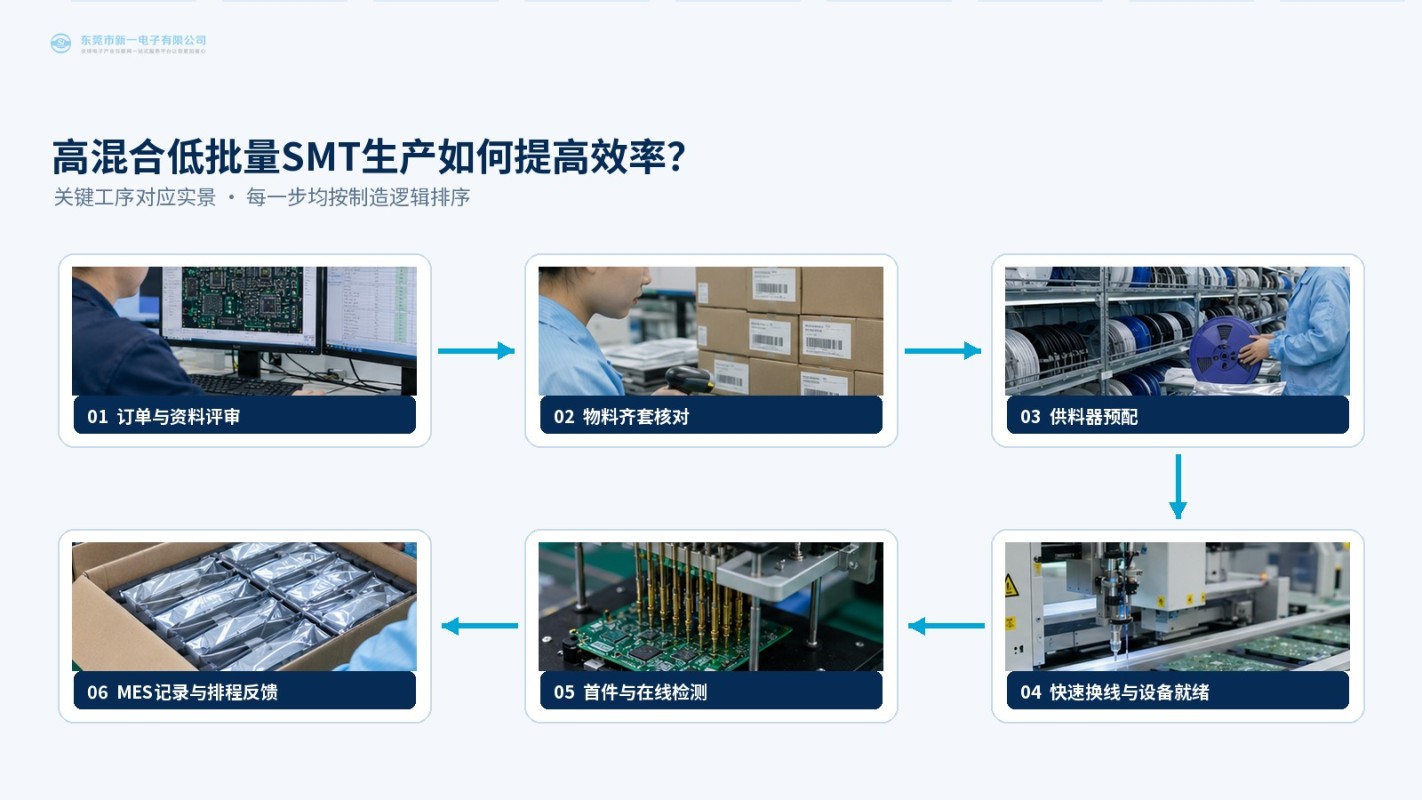
图1|工艺流程图:工序与实景一一对应
行业应用
工业控制、通信样机、仪器仪表和研发迭代项目,常需要在同一产线处理多型号产品,对工程响应与物料管理要求较高。
企业优势
新一电子依托Yamaha贴片设备、SPI、AOI与MES工单管理,可支持来料加工和包工包料项目的换线协同、质量确认与过程追溯。
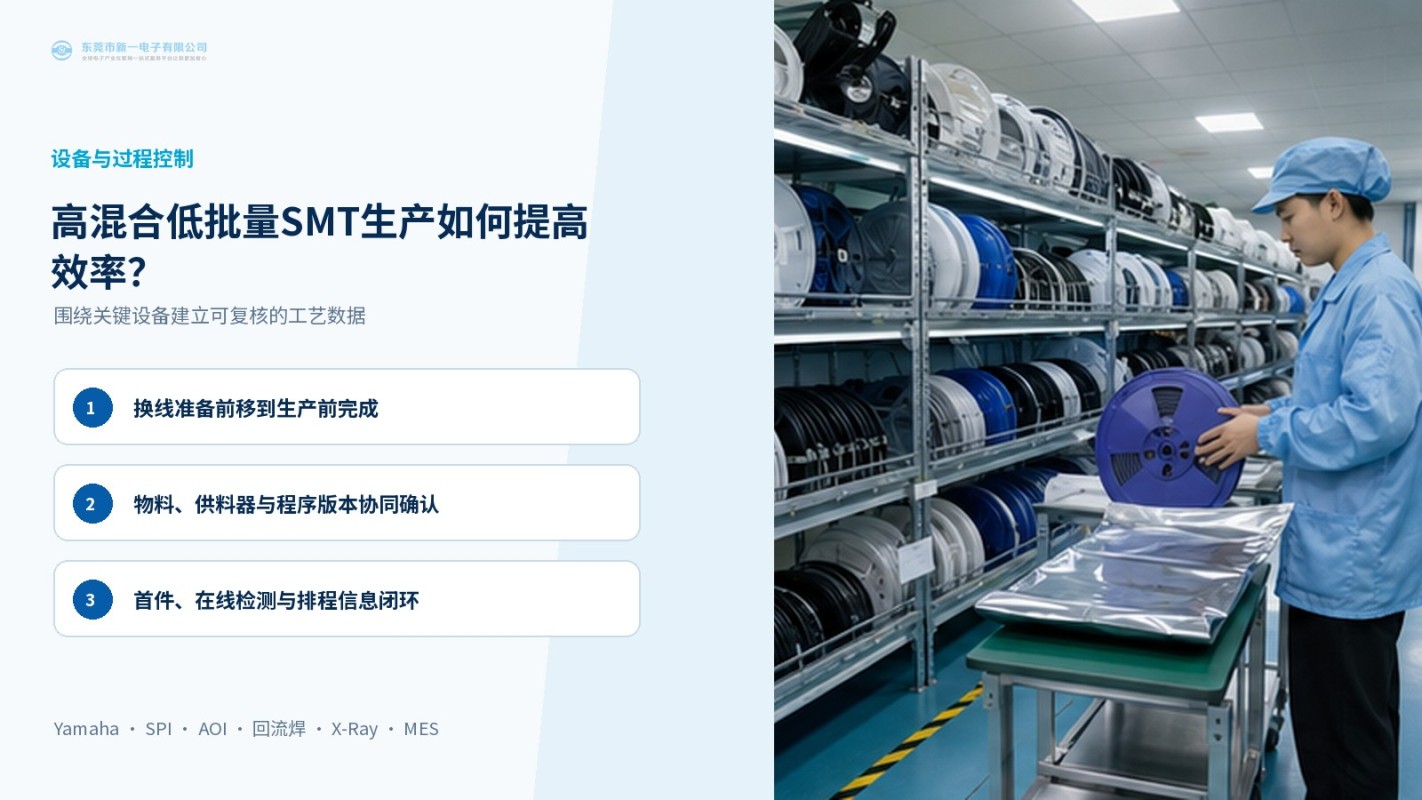
图2|设备展示图:关键设备与过程控制
工程协同
工程人员应在投产前确认BOM、坐标、版本与特殊工艺要求,并把首件结论同步给采购、制造和品质岗位,避免不同环节依据不一致的信息执行。
品质建议
对高风险封装、细间距焊盘和关键功能,应设置明确的检查项目、可接受标准和复判规则,使异常能够在进入下一站前得到处理。
资料管理
资料变更应有清晰的版本标识和生效范围;当程序、替代料或测试要求调整时,相关工单和检验标准也需要同步更新。
过程改善
量产数据可用于观察重复性问题,例如同一物料批次、同一板位或同一工位的异常趋势,从而把改善行动落实到具体原因。
交付建议
在项目沟通中提前明确样品数量、交货节点、包装方式和验收要求,可减少后段等待与返工,并为生产排程留出合理缓冲。
结尾
高混合低批量的效率来自准备充分和信息同步,而非压缩必要的首件与检验时间。把换线变成标准流程,交付才会更稳定。
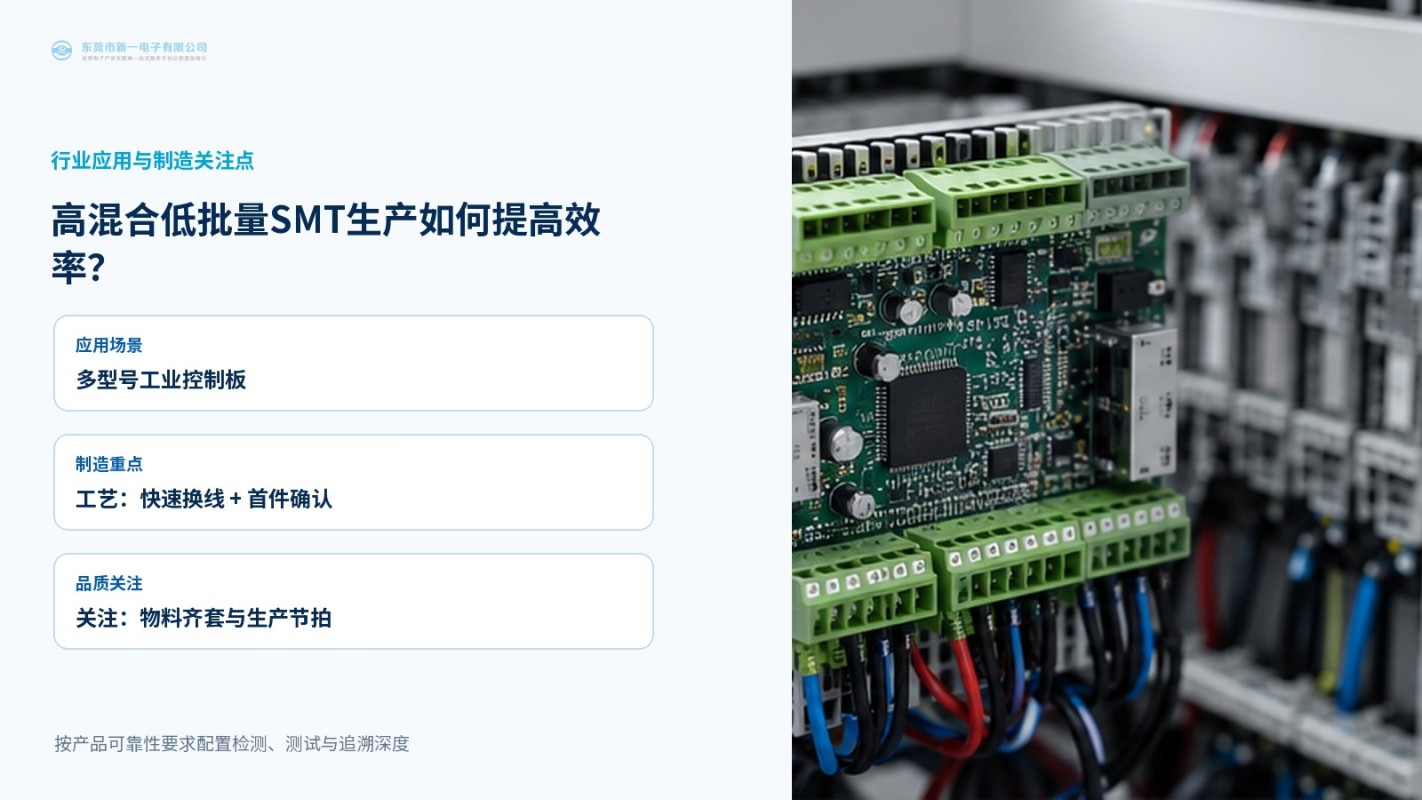
图3|行业案例图:应用场景与制造重点
-
2026/10/20 13:15:28
高混合低批量SMT生产如何提高效率?
-
2026/10/14 16:06:08
PCBA小批量生产如何进行版本管理?


