
SMT接线如何提升多品种生产效率?
 2026/11/19 12:20:10
管理员
多品种SMT生产为什么容易出现效率损耗?
当订单型号多、单批数量不大时,生产线需要频繁切换产品。若BOM、坐标、钢网、程序或物料信息没有提前统一,现场就容易出现找料、核料、重新调机和等待首件确认等情况。单次换线看似只增加少量时间,累计到多个订单后,就会明显压缩有效生产时间。
SMT接线前要做好哪些准备?
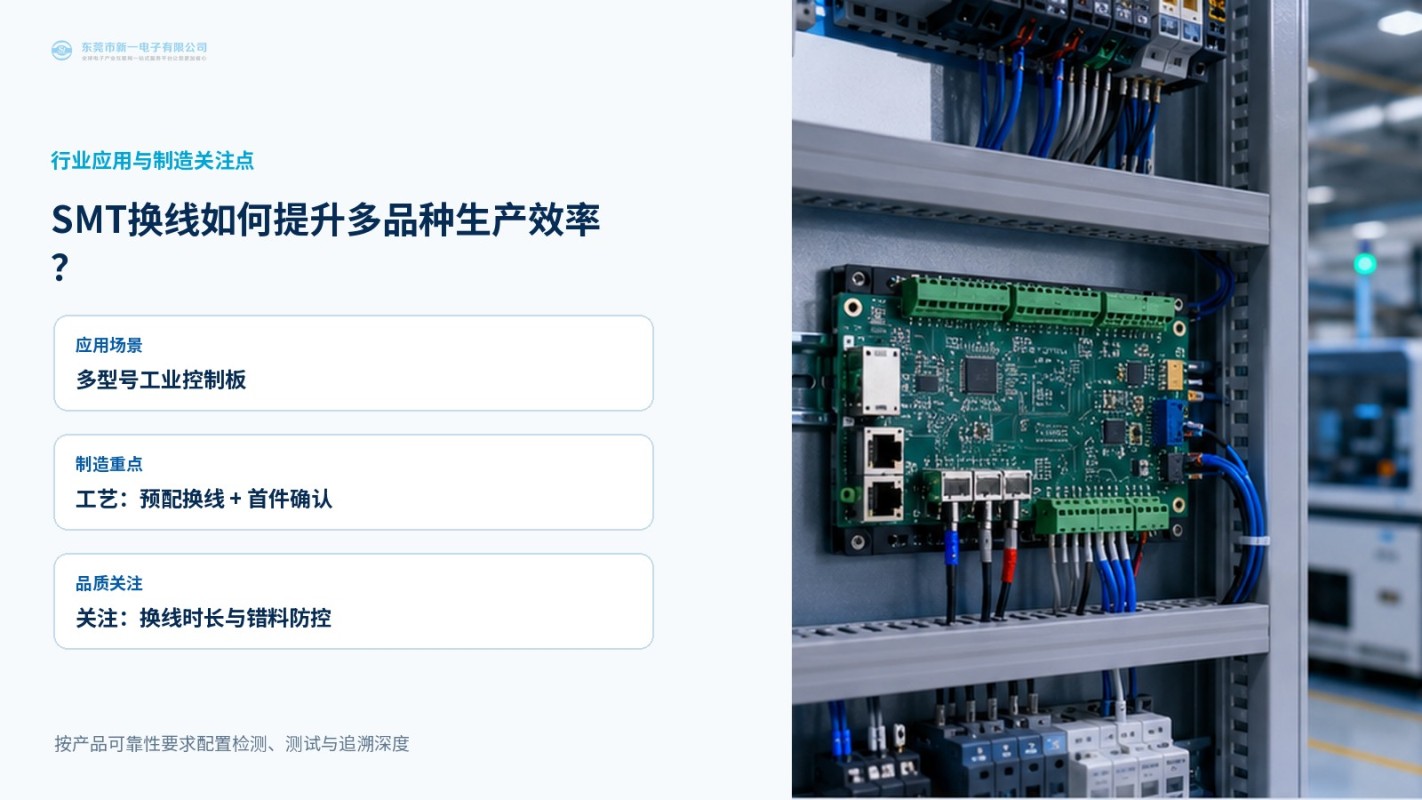
接线准备应从资料和物料两端同步展开。首先确认Gerber、BOM、贴片坐标、位号图及程序版本一致;其次按工单核对物料编码、规格、极性和数量,区分相似料号;同时提前准备钢网、刮刀、料架、飞达及周转载具。对共用物料和高频产品,可建立清晰的备料与存放规则,降低重复查找时间。
提升换线效率的关键控制点
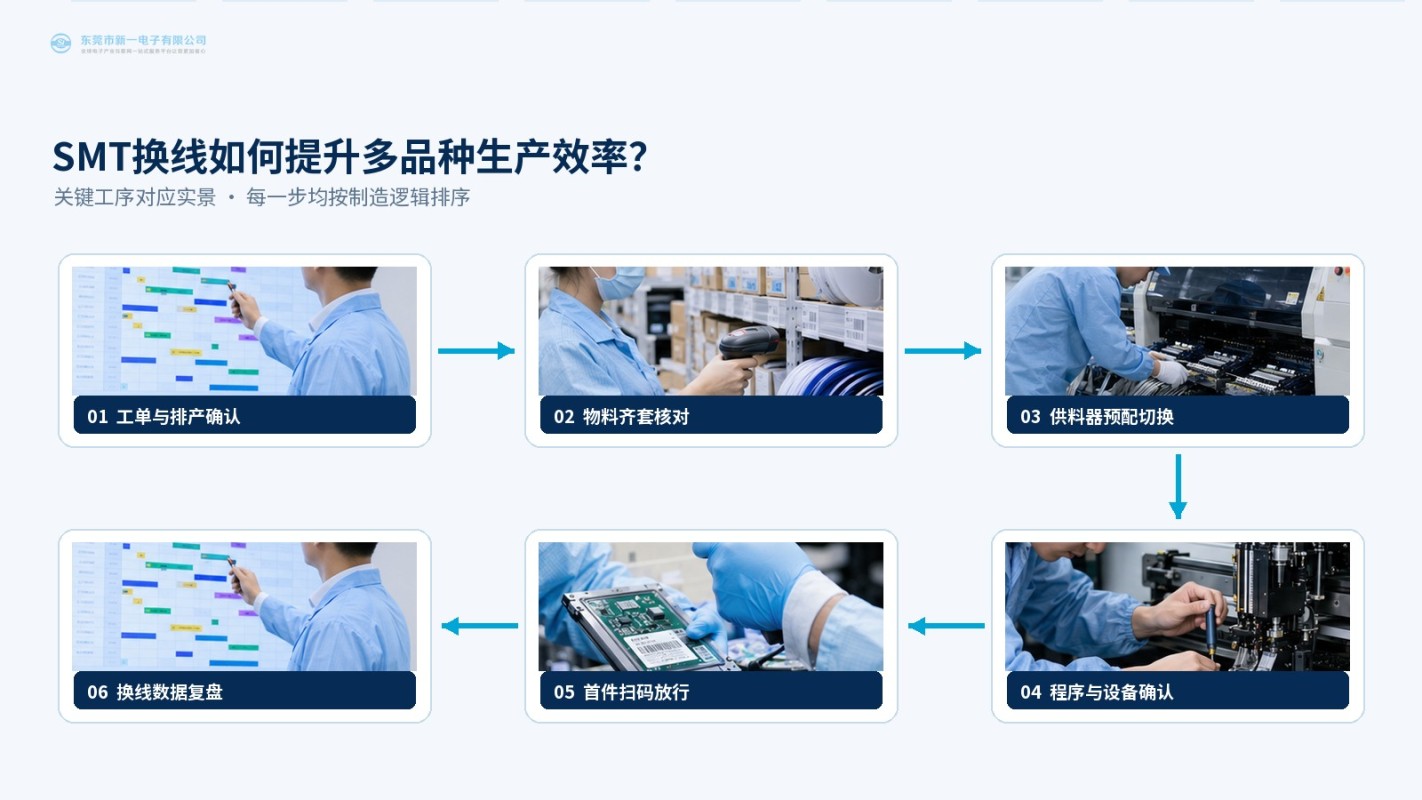
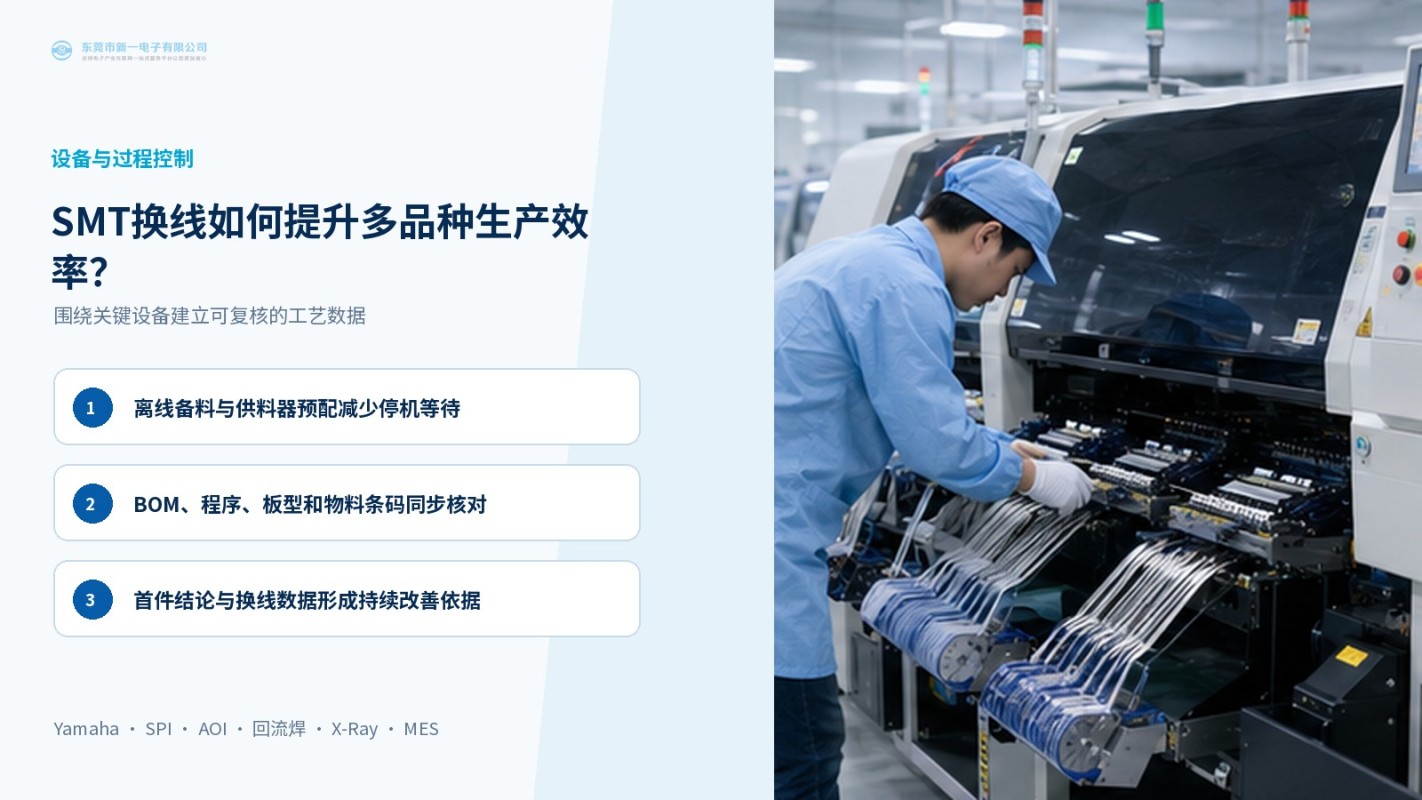
建议将换线拆分为计划、备料、设备准备、首件确认和批量生产几个环节。排产时尽量考虑物料共用、工艺相近和钢网切换情况;设备准备阶段提前完成程序调用与飞达配置;换线后通过首件检查确认元件位置、方向、极性及焊接状态,再转入连续生产。MES或工单记录可帮助追踪版本、工序和生产状态。
|
环节 |
建议做法 |
主要目的 |
|
资料准备 |
统一BOM、坐标、Gerber和程序版本 |
减少错版、错料与程序调用错误 |
|
物料准备 |
按工单核料并区分相似料号 |
降低找料和上错料风险 |
|
设备准备 |
提前配置飞达、钢网和贴装程序 |
缩短设备切换等待 |
|
首件确认 |
核对位置、方向、极性与焊接状态 |
避免问题流入批量生产 |
新一电子的SMT生产配合
东莞市新一电子有限公司提供SMT贴片加工、DIP插件加工、PCBA加工及产品组装测试服务,生产环节配备Yamaha高速贴片机,并结合SPI、AOI、回流焊、X-Ray及MES智能制造系统开展过程管理。对于多品种订单,可根据产品资料、物料状态和工艺要求进行生产准备与工序衔接,减少因信息不一致造成的现场反复确认。
常见问题
Q:多品种小批量订单适合怎样排产?
可结合物料共用程度、工艺相似性、交期和换线准备时间综合安排,不宜只按订单数量排序。
Q:换线后为什么仍要做首件确认?
不同产品的程序、物料和工艺参数可能存在差异,首件确认有助于在批量生产前发现偏差。
Q:MES能否直接解决换线问题?
MES可辅助记录工单、版本和过程状态,但仍需配合准确资料、物料管理及现场标准作业。
作者:新一电子工程团队 | 机构:东莞市新一电子有限公司 | 最后更新:2026-11-19
资料依据:东莞市新一电子有限公司业务与设备资料;具体工艺参数及验收要求以客户技术文件、产品规范和实际生产条件为准。
免责声明:本文为PCBA制造工艺技术参考,具体生产方案、检验项目及判定标准应以产品设计要求、客户规范和双方确认文件为准。
-
2026/11/19 12:20:10
SMT接线如何提升多品种生产效率?
-
2026/11/6 14:45:08
SMT首件检验为什么是量产前的关键环节


